Chức năng của các biện pháp phòng ngừa và xử lý nhiệt sau hàn đối với bu lông kết cấu thép
Jul 03, 2026
Trong quá trình hànbu lông kết cấu thép, gia nhiệt và làm mát không đồng đều, cùng với các hạn chế về kết cấu bên trong và các hạn chế lắp ráp bên ngoài, sẽ dẫn đến ứng suất hàn dư bên trong các bộ phận sau khi hàn. Ứng suất hàn dư làm giảm khả năng chịu lực thực tế của mối hàn và gây biến dạng dẻo. Ứng suất dư quá mức có thể dẫn đến biến dạng bộ phận, nứt và thậm chí hư hỏng kết cấu, ảnh hưởng nghiêm trọng đến sự an toàn và ổn định của kết cấu thép.

1. Chức năng của xử lý nhiệt loại bỏ hydro sau hàn
Loại bỏ hydro sau hàn là quá trình xử lý nhiệt ở nhiệt độ thấp, phải được thực hiện trước khi nhiệt độ mối hàn nguội xuống dưới 100 độ. Các thông số quy trình tiêu chuẩn là nhiệt độ gia nhiệt từ 200 độ đến 350 độ và thời gian giữ từ 2 đến 6 giờ. Quá trình này đẩy nhanh quá trình thoát hydro tự do khỏi mối hàn và vùng chịu ảnh hưởng nhiệt, ngăn ngừa hiệu quả các vết nứt nguội và vết nứt chậm trong mối hàn thép hợp kim thấp và cải thiện đáng kể độ ổn định của mối hàn.
2. Chức năng xử lý nhiệt giảm ứng suất sau hàn
Xử lý nhiệt giảm ứng suất làm giảm cường độ chảy của thép ở nhiệt độ cao để giải phóng và đồng nhất ứng suất hàn dư, đóng vai trò là quá trình sau hàn thiết yếu để chế tạo kết cấu thép. Nó chủ yếu bao gồm hai phương pháp: ủ nhiệt độ cao tổng thể và ủ nhiệt độ cao cục bộ.
Ủ nhiệt độ cao tổng thể: Toàn bộ bộ phận hàn được đặt trong lò gia nhiệt, nung nóng dần đến nhiệt độ quy định, giữ ở nhiệt độ không đổi, sau đó làm nguội trong lò hoặc trong không khí xung quanh. Phương pháp này có thể loại bỏ 80% đến 90% ứng suất hàn dư, đạt được hiệu quả giảm ứng suất tuyệt vời.
Ủ nhiệt độ cao cục bộ: Chỉ có đường hàn và các khu vực chịu ảnh hưởng nhiệt lân cận được làm nóng cục bộ và sau đó làm nguội từ từ. Nó làm giảm các đỉnh ứng suất cục bộ và cân bằng sự phân bố ứng suất, giúp giảm ứng suất một phần. Phương pháp này phù hợp với các bộ phận kết cấu thép có quy mô lớn không thể đặt liền trong lò gia nhiệt.
3. Cải thiện hiệu suất của mối hàn bằng cách xử lý nhiệt
Sau khi hàn một số loại thép hợp kim, các cấu trúc vi mô cứng lại dễ dàng hình thành trong các mối hàn và vùng chịu ảnh hưởng nhiệt, dẫn đến độ dẻo, độ dai và tính chất cơ học của mối nối bị suy giảm. Ngoài ra, tác động kết hợp của ứng suất dư và hiện tượng giòn do hydro có thể gây ra hư hỏng nghiêm trọng cho các mối hàn đã cứng. Xử lý nhiệt sau hàn được tiêu chuẩn hóa sẽ tối ưu hóa cấu trúc kim loại và tinh chỉnh hạt của mối hàn, cải thiện đáng kể độ dẻo, độ bền và tính chất cơ học toàn diện của mối hàn, đồng thời đảm bảo cường độ kết nối và độ ổn định lâu dài của kết cấu thép.
4. Phân loại Bu lông kết cấu thép cường độ cao
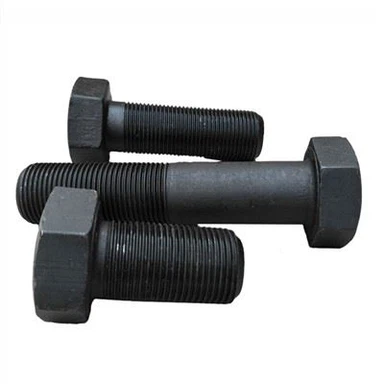
Bu lông kết cấu thép cường độ cao chủ yếu được chia thành hai loại: bu lông cường độ cao hình lục giác lớn và bu lông cường độ cao xoắn cắt. Bu lông cường độ cao hình lục giác lớn là ốc vít có ren cường độ cao thông thường. Bu lông cường độ cao xoắn cắt được tối ưu hóa và cải tiến dựa trên bu lông lục giác lớn, có khả năng thích ứng thi công tốt hơn, kiểm soát tải trước chính xác và giảm thiểu sai sót trong thi công thủ công.
5. Thông số kỹ thuật thi công và biện pháp phòng ngừa cho bu lông kết cấu thép
Việc siết bu lông kết cấu thép cường độ cao phải tuân theo quy trình tiêu chuẩn gồm hai bước siết sơ bộ và siết chặt cuối cùng. Nghiêm cấm thắt chặt hoàn toàn một bước. Việc siết chặt sơ bộ có thể được hoàn thành bằng cờ lê điện tác động hoặc cờ lê điện mô-men xoắn có thể điều chỉnh để loại bỏ khe hở giữa các tấm kết nối và phân bổ tải trước đồng đều.
Sử dụng các dụng cụ chuyên dụng để siết chặt lần cuối tùy theo loại bu lông: bu lông cường độ cao xoắn cắt phải được siết chặt bằng cờ lê điện xoắn cắt chuyên dụng, tiêu chuẩn siết chặt đuôi bu lông là tiêu chuẩn; Bu lông cường độ cao lục giác lớn phải được hoàn thiện bằng cờ lê điện theo đúng giá trị mô men xoắn thiết kế.
Về thành phần cấu trúc: một bộ hoàn chỉnh lớnbu lông lục giác cường độ cao lắp ráp bao gồm một bu lông, một đai ốc và hai vòng đệm; cụm bu lông cường độ cao xoắn cắt bao gồm một bu lông, một đai ốc và một vòng đệm. Các phụ kiện phù hợp ban đầu phải được sử dụng trong quá trình lắp đặt và cấm lắp ráp hỗn hợp các phụ kiện khác nhau.